SPC ve kontrol planı hassas dişli parti tutarlılığını nasıl kanıtlar?
- pay
- Yayım tarihi
- 2026/11/9
SPC ve kontrol planı hassas dişli parti tutarlılığını nasıl kanıtlar?
SPC ve kontrol planı tek başına tutarlılığı kanıtlamaz. Kanıtlar, belirlenen kritik özelliklerin yeterli bir ölçüm sistemiyle ölçüldüğünü, zaman içinde izlendiğini ve bir reaksiyon planına bağlandığını göstermelidir. Hassas dişlilerde kararlı kontrol grafikleri, kabul edilmiş sınırlara göre yeterlilik, parti izlenebilirliği, değişiklik kayıtları ve son kontrol verileri birlikte incelenmelidir.
Özellikleri ve ölçüm yöntemini tanımlayın
Genel bir tabloyla değil, çizim ve uygulamayla başlayın. Uyum, yük paylaşımı, gürültü veya ömrü değiştirebilecek profil, helis, hatve, salgı, diş kalınlığı, delik ile diş referansı ilişkisi, sertlik ya da tabaka derinliği gibi özellikleri belirleyin. Kabul edilen her özellik için kontrol yöntemi, sıklık, numune büyüklüğü, sorumlu operasyon ve kayıt atayın.
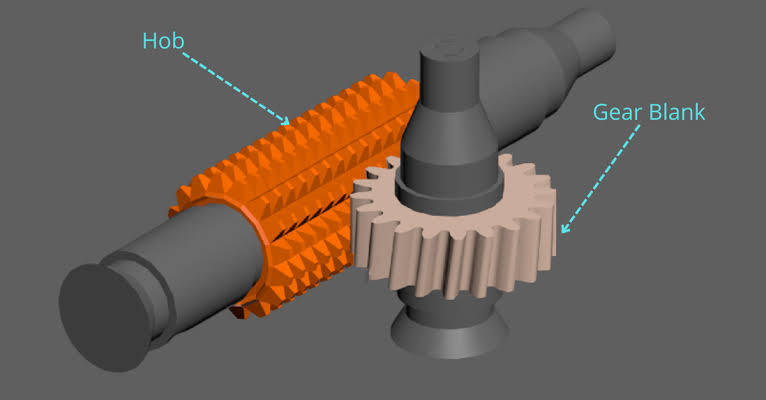
Ölçüm sistemi toleransı ayırt edebilmeli ve kontrol altında kalmalıdır. Düzenli bir grafik, karışmış çizim revizyonlarını, kararsız bir ölçüm cihazını veya farklı referanslardan toplanan verileri telafi etmez. PairGears'ın dişli hassasiyeti kontrol kılavuzu taslak, referans, kesim, ısıl işlem, finisaj ve son kontrolün neden tek bir proses rotasına ait olduğunu açıklar.
Yeterlilik belirtmeden önce kararlılığı gösterin
Her kritik özelliği üretim sırasına göre veri türüne uygun bir grafikle izleyin. Kontrol sınırları gözlenen prosesi tanımlar; çizim spesifikasyon sınırlarının yerine geçmez. Sınır dışı noktaları ve rastgele olmayan dizileri veya kaymaları araştırın. Proses ve ölçüm yöntemi açıkça kararlı olduktan sonra yeterliliği kabul edilen spesifikasyonla karşılaştırın.
Tedarikçiden veri dönemini, alt grup mantığını, hariç tutulan verileri ve hesap yöntemini açıklamasını isteyin. Alttaki dağılım, tarihler, parça ve proses kimliği olmadan bir Cpk değerini kabul etmeyin. Müşteriye özel yeterlilik eşiği yazılı olarak kararlaştırılmalıdır; bu SSS evrensel bir geçme değeri uydurmaz.
Her sinyali reaksiyon ve parti kaydıyla bağlayın
Kontrol planı, uyarı sonrası yapılacakları belirttiğinde yararlıdır: üretimi durdurmak veya çevrelemek, son doğrulanmış iyi kontrolü belirlemek, etkilenen parçaları ayırmak, takım ve kurulumu doğrulamak, nedeni düzeltmek, tekrar kontrol etmek ve serbest bırakma yetkisini kaydetmek. Bu kanıtı malzeme ergitme partisi, ısıl işlem partisi, makine veya operasyon, kontrol kaydı ve sevkiyat partisiyle ilişkilendirin.
Trend verileri ile son kontrol farklı soruları yanıtlar. SPC proses değişimini arar; son kontrol sunulan partiyi kabul planına göre doğrular. Son raporu prosesin sürekli kararlı kaldığının kanıtı saymak yerine ikisini ve onaylı değişiklik kayıtlarını birlikte inceleyin.
İlgili sorular
- PairGears ham madde testinden son kontrole kadar hangi kalite kontrol adımlarını uygular?
- Tekrarlanan siparişler için ham maddeden son kontrole izlenebilirlik sağlayabilir misiniz?
- Bir tedarikçinin dişli hassasiyet sınıfını kontrol verileriyle nasıl doğrulayabilirim?