İndüksiyonla sertleştirilmiş S45C dişliden daha dayanıklı ne olabilir?
- pay
- Yayım tarihi
- 2026/9/28
İndüksiyonla sertleştirilmiş S45C dişliden daha dayanıklı ne olabilir?
Uygun tasarlanmış, sementasyonla sertleştirilmiş alaşımlı çelik dişli daha yüksek yük kapasitesi sağlayabilir; yalnızca malzeme adı bunu kanıtlamaz. Aynı geometri, çalışma koşulu ve hesap yöntemiyle diş dibi eğilme ve yanak temas kapasitesini karşılaştırın. Tabaka derinliği, çekirdek özellikleri, sertleşme dağılımı ve son doğruluk önemlidir. Malzeme veya süreç değişmeden önce sınırlayıcı hasar türünü belirleyin.
Hangi dayanımın artırılacağını tanımlayın
Diş dibinde kırılma veya çalışan yanakta hasar oluşabilir. Daha yüksek yüzey sertliği her iki kapasitenin de arttığını göstermez. İzin verilen torku veya güvenlik katsayılarını aynı yük spektrumu, ömür, yağlama ve hesap kabulleriyle karşılaştırın.
Örneğin çukurcuk hasarlı dişlinin değişiminde temas koşulları; diş dibi çatlağında ayrıca eğilme yorulması incelenir. Nedeni araştırmadan yalnızca daha sert yüzey istemek iki sorunu da çözmez.
Sertleştirilmiş durumun tamamını karşılaştırın
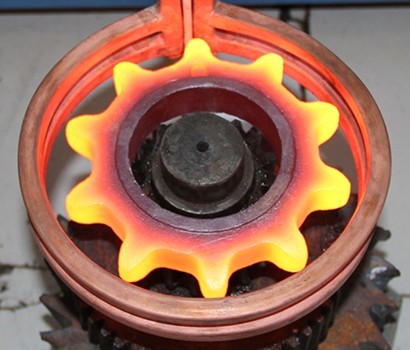
Uygun alaşımlı çeliğin sementasyonu, uygun çekirdekle desteklenen sert tabaka için değerlendirilebilecek bir yoldur. Mevcut S45C dişlinin gerçek indüksiyon sertleşme dağılımını, diş dibinin sertleşip sertleşmediğiyle birlikte belirleyin. Tüm indüksiyonla sertleştirilmiş dişlilerin aynı durumda olduğunu varsaymayın.
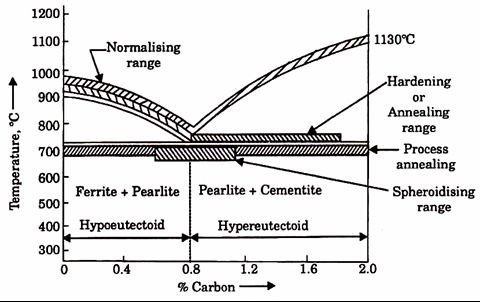
Bu PairGears ısıl işlem kılavuzu süreç ailelerini açıklar. Üretim yolunun değişmesi çarpılmayı ve son işlem gereksinimlerini de değiştirebilir.
Yalnızca malzeme değişimi yerine hesaplanmış karşılaştırma isteyin
- Her iki dişli çizimini, malzeme durumunu, sertlik ve tabaka derinliği kayıtlarını sağlayın.
- Sürekli ve tepe torku, devri, yön değiştirmeleri, ömrü ve yağlayıcıyı belirtin.
- Kararlaştırılmış yöntemle eğilme ve temas kontrollerini isteyin.
- Son işlem payını, nihai diş doğruluğunu, maliyeti ve kontrol kapsamını doğrulayın.
Aday malzeme ve süreç, değiştirilebilirliği onaylanmış ürün değildir. Bulunabilirlik ve üretilebilirlik için gerçek çizim incelenmelidir.